医用硅胶制品的去飞边与后处理工艺:从模压到成品的关键环节
在硅胶模压成型过程中,胶料在压力作用下会从模具分型面溢出,硫化后形成薄而透明的飞边(也称毛边)。飞边是硅胶成型的固有现象,几乎每一件模压硅胶制品都需要经过去飞边后处理才能成为合格品。对于医用硅胶配件而言,飞边不仅影响外观,在密封面、小孔和配合尺寸上残留的飞边还可能影响装配和使用性能。去飞边虽然是成型后的辅助工序,但直接关系到成品外观、尺寸精度和交付效率。本文从飞边成因、去飞边方法、精密小件难点和后处理质控四个方面,介绍医用硅胶制品的后处理工艺。
一、飞边是怎么产生的
飞边产生的根本原因是胶料在硫化压力下从模具分型面间隙溢出。胶料在模腔内受压流动,当分型面之间存在微小间隙时,胶料会顺着间隙流出并在高温下同步硫化,形成薄片状飞边。飞边的厚度和形态取决于模具加工精度、分型面设计、胶料硬度、硫化压力和装胶量等因素。模具分型面贴合越紧密、装胶量越精确,飞边就越薄、越容易去除。
飞边的位置通常在分型面周边、孔口边缘和结合线处。对于外观要求高或密封面位于分型面上的产品,飞边去除质量直接影响产品性能。在模具设计阶段,通过合理设置溢料槽、优化分型面位置和控制装胶量,可以在源头上减少飞边量,但无法完全消除。因此,去飞边后处理在硅胶制品生产中是不可或缺的环节,尤其是医用级产品对外观和尺寸一致性要求较高,后处理工艺的选择尤为重要。
二、常用去飞边方法对比
硅胶制品的去飞边方法主要有手工修边、冷冻修边和机械修边三类。手工修边是最传统的方式,操作人员使用锋利的刀具沿产品轮廓削除飞边,适用于结构复杂、批量较小或形状不规则的产品。手工修边灵活性高,但效率依赖工人熟练度,且存在修伤产品或尺寸超差的风险。对于医用硅胶配件,手工修边后通常需要逐件检查外观和尺寸。
冷冻修边是一种效率较高的批量去飞边方式,将产品与冷冻介质(通常为液态氮)一同投入冷冻修边机,低温下硅胶飞边变脆,通过高速抛射粒料撞击去除飞边。冷冻修边适合形状规则、飞边较薄的产品批量处理,效率远高于手工修边。但冷冻修边对硬度较高、飞边较厚或结构复杂的产品效果有限,且可能对产品边缘产生微小冲击。机械修边则适用于特定形状产品,如圆片、O型圈等,可以通过冲切或砂轮方式去除飞边。实际生产中,厂家常根据产品形状和批量组合使用多种方法。
三、精密小件的去飞边难点
对于尺寸小、结构精密的医用硅胶件,去飞边的难度明显更高。例如带有0.3毫米小孔的密封垫片,飞边可能残留在小孔内部,手工修边难以伸入,冷冻修边也可能无法完全清除。这类精密小件的去飞边往往需要定制化的工装和精细操作,效率低、人工成本高。在产品设计和模具阶段就应考虑飞边去除的便利性,比如优化分型面位置、减少复杂孔口的飞边残留。
此外,飞边去除后的表面质量也需要关注。手工修边如果刀具角度控制不当,可能在产品表面留下划痕或修边痕迹;冷冻修边参数不当可能导致产品边缘发白或微损。对于医用硅胶件,修边后还需检查密封面是否平整、配合尺寸是否在公差范围内。精密小件的去飞边能力,往往体现了厂家的工艺经验和精细加工水平,也是选择硅胶定制供应商时需要考察的实际环节之一。
四、后处理与质量控制
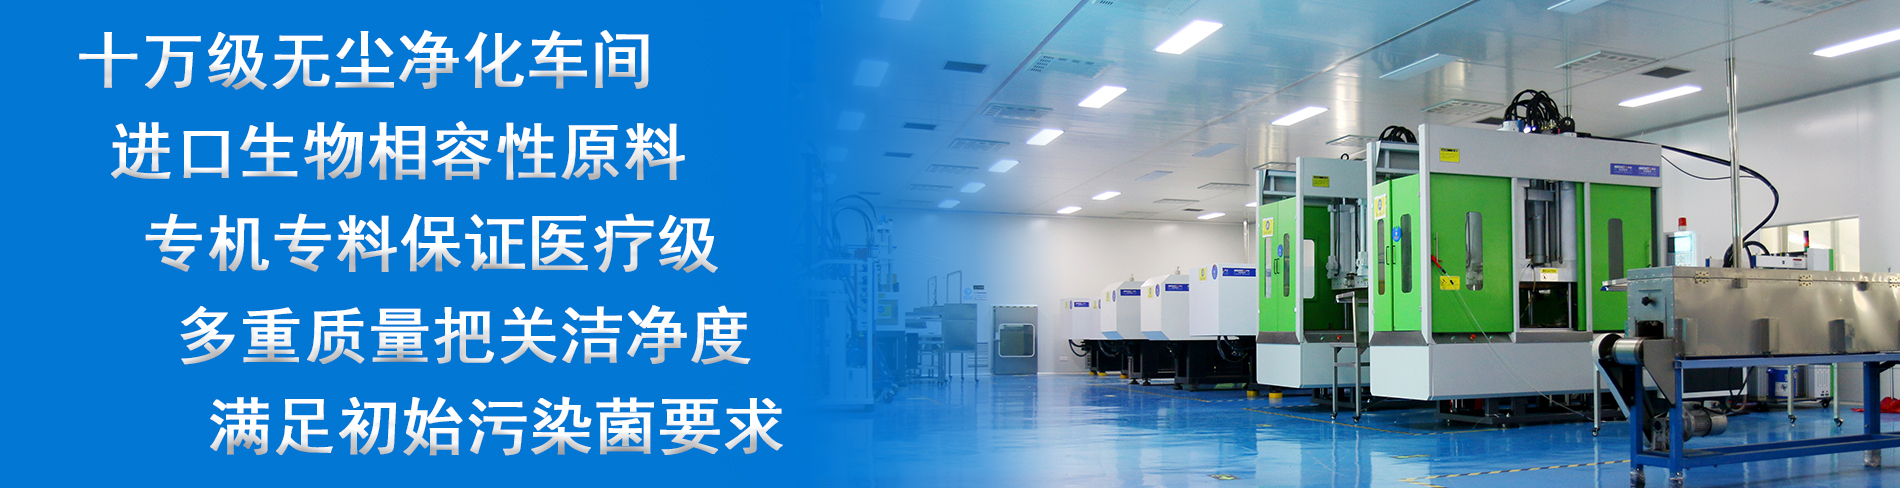
去飞边只是后处理的一部分,医用硅胶件在成型后还可能需要经过二次硫化、清洗、目检和尺寸抽检等工序。二次硫化用于去除硫化残留物、稳定材料性能;清洗用于去除表面油污和微粒;目检和尺寸抽检则确保每件产品符合图纸要求。这些后处理环节在十万级洁净车间内进行,对于医用产品尤为重要。
在后处理质量控制中,需要建立明确的检验标准:飞边残留的允许范围、外观缺陷的判定标准、关键尺寸的抽检比例等。对于密封类产品,还需检查密封面的平整度和完整性。完善的后处理流程和检验规范,是保证批量产品一致性的重要环节。在与客户的沟通中,后处理能力和检验标准也应作为交付能力的一部分予以说明,让客户了解产品从模压到成品的完整质量保障过程。
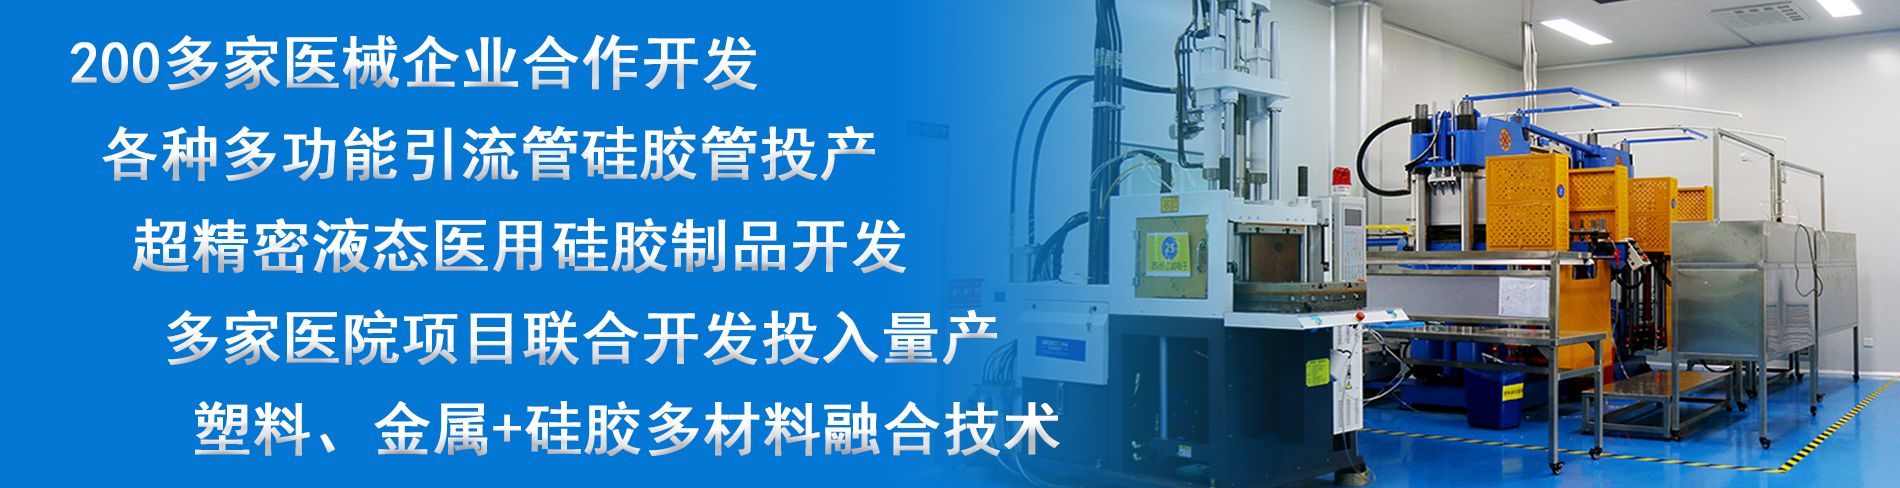
去飞边与后处理是医用硅胶制品从模具到成品的关键环节,方法选择和工艺控制直接影响产品外观、尺寸和交付效率。苏州守诚在医用硅橡胶制品定制中,具备从模压成型到后处理、检验的完整工艺能力,可处理含精密小孔、复杂结构的硅胶配件,并配合客户的外观和尺寸要求进行后处理质控。如有医用硅胶配件的定制或后处理需求,欢迎联系沟通技术细节。